
 English
 中文简体
 Español


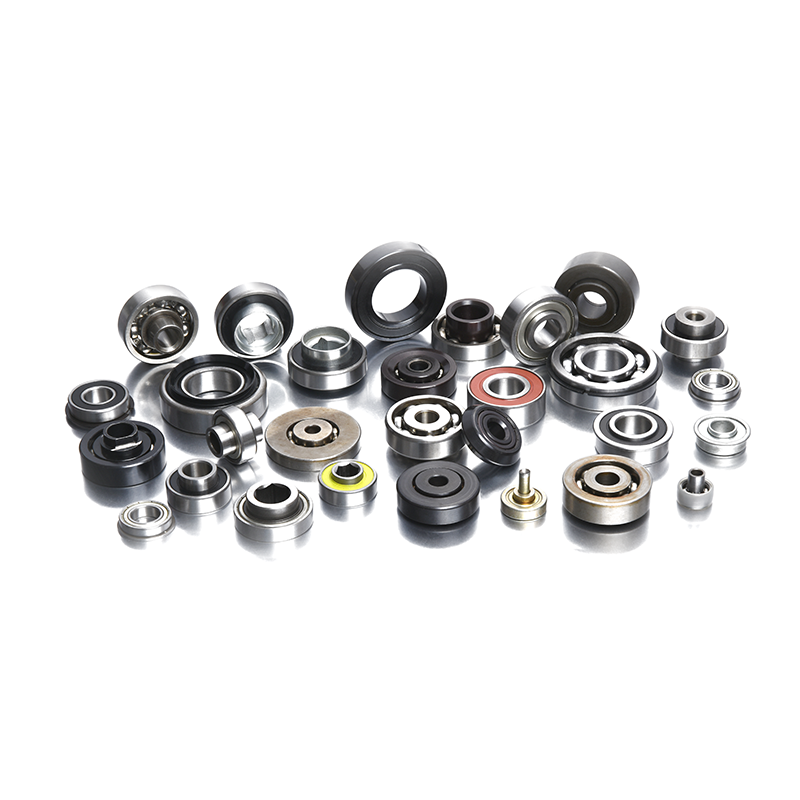
Un rodamiento rígido de bolas que falla dentro de sus primeras 1000 horas rara vez es un problema de rodamiento. Suele ser un problema de ajuste. Conduzca un 6205 sobre un eje golpeando el anillo exterior y la fuerza de montaje se desplaza a través de las bolas hacia las pistas de rodadura, dejando marcas de brillo que aparecen como ruido mucho antes de que deba reemplazarse la grasa.
Entonces, ¿qué debe incluirse en un kit de montaje? Las herramientas de montaje de rodamientos se dividen en cuatro familias: herramientas de fuerza (prensas de eje, prensas hidráulicas, tubos y manguitos de ajuste), herramientas térmicas (calentadores de inducción, baños de aceite y hornos), herramientas de accionamiento y de impacto (martillos de golpe muerto, anillos de impacto y tuercas hidráulicas) y herramientas de extracción (extractores de dos y tres mandíbulas, extractores ciegos y martillos deslizantes). Agregue un indicador de cuadrante, una galga de espesores y un termómetro de contacto y podrá montar y verificar casi cualquier rodamiento estándar correctamente.
La regla que los une es breve: aplique fuerza solo al anillo que soporta el ajuste de interferencia, permanezca por debajo del límite de temperatura del rodamiento y confirme el resultado con una medición en lugar de una sensación.
Contenido
- ¿Qué se considera herramienta de montaje de rodamientos?
- Montaje en Frío: Prensas, Tubos y Manguitos de Racor
- Montaje en caliente: calentadores de inducción y límites de temperatura
- Herramientas de extracción: extractores, extractores de persianas y tuercas hidráulicas
- Hacer coincidir la herramienta con el ajuste y el tamaño del orificio
- Cinco errores de montaje que acortan la vida útil de los rodamientos
- Cómo el propio rodamiento cambia la herramienta que necesita
- Preguntas frecuentes: herramientas de montaje de rodamientos en la práctica
¿Qué se considera herramienta de montaje de rodamientos?
Una herramienta de montaje de rodamientos es cualquier dispositivo que asienta un rodamiento con la trayectoria de fuerza, temperatura y alineación correctas. Su prensa de taller existente ya califica, siempre que tenga el adaptador correcto para el orificio frente a usted.
| Familia de herramientas | Más adecuado para | Rango de diámetro típico | El fracaso lo previene |
|---|---|---|---|
| Prensa de árbol y tubo de ajuste. | Montaje en frío, ajustes de ligeros a medios | 10 a 80 milímetros | Brinelling causado por golpes de martillo. |
| Prensa hidráulica y manguito de montaje. | Montaje en frío, mayor interferencia | 30 a 150 milímetros | Asientos inclinados y desalineados |
| Calentador de inducción | Montaje en caliente, rodamientos medianos y grandes. | 50 a 500 milímetros | Exceso de fuerza y asientos dañados |
| Baño de aceite u horno | Montaje en caliente, poco volumen, piezas sencillas. | Cualquiera | Calentamiento desigual y descontrolado |
| Tuerca hidráulica con inyección de aceite. | Ajustes de interferencia cónicos y pesados | 100 mm y más | Molestia en asientos cónicos |
| Extractor de dos o tres mordazas | Desmontaje de los anillos exteriores de los soportes | 10 a 100 milímetros | Marcando el asiento de la vivienda. |
| Extractor de persianas o martillo deslizante | Rodamientos en soportes ciegos o con resalte | 10 a 50 milímetros | Pasar el anillo interior a través de las bolas. |
El mensaje de la tabla es que el adaptador importa más que la máquina. Una prensa de eje modesta con un tubo de ajuste del tamaño correcto supera a una prensa hidráulica grande utilizada con un tramo de tubería.
Montaje en Frío: Prensas, Tubos y Manguitos de Racor
Para orificios de hasta aproximadamente 80 mm y ajustes de interferencia ordinarios, una prensa con el tubo de ajuste correcto es el método más rápido y seguro, y cuesta mucho menos que un equipo de calefacción.
Dos detalles deciden si la prensa ayuda o perjudica. La fuerza debe viajar a través del anillo que está realmente apretado: con un ajuste de interferencia en el anillo interior, el tubo presiona la cara del anillo interior; con un ajuste de carcasa, presiona el anillo exterior. La cara del tubo también debe ser plana, paralela y lo suficientemente ancha como para cubrir el hombro del anillo sin tocar la jaula, el protector o el sello.
El dimensionamiento es donde los talleres toman atajos. Un tubo demasiado estrecho concentra la tensión en una pequeña banda del anillo y puede inclinar el rodamiento; uno que es demasiado ancho presiona la jaula. Verifique las dimensiones límite en el datos tecnicos Consulte la página para conocer la serie exacta antes de mecanizar un juego de tubos.
Un martillo simple no es una herramienta de montaje. Un martillo de golpe seco con un manguito de ajuste adecuado es aceptable para rodamientos pequeños con ajustes ligeros y, a menudo, es la única opción en el sitio, pero el impacto aún debe impactar directamente en el anillo apretado.
Este es el entorno de trabajo de la mayoría de los rodamientos de las series 60 y 62: servicio industrial general con ajustes de eje de j5 a k5, donde un juego de tubos bien hecho cubre la mayoría de los trabajos de montaje de rutina.
 Rodamiento rígido de bolas OEM Serie 60 Listado de categorías de rodamientos rígidos de bolas de la serie 60 con anillos GCr15, sellos múltiples, grados de precisión y datos de carga/velocidad para montaje industrial de rutina. Ver producto →
Montaje en caliente: calentadores de inducción y límites de temperatura
El calor es la herramienta adecuada cuando el montaje en frío exige una fuerza excesiva, lo que en la práctica significa ajustes con una interferencia de aproximadamente 0,05 mm o orificios superiores a 100 mm.
La aritmética es simple. El acero para rodamientos se expande aproximadamente un 0,00115 por ciento de su diámetro por grado Celsius, por lo que 0,05 mm de interferencia en un orificio de 100 mm necesita aproximadamente un aumento de 45 grados C, más un margen de trabajo de 20 a 30 grados C. El objetivo suele aterrizar entre 70 y 90 grados C, cómodamente dentro del rango seguro.
Ese rango tiene límites. Los rodamientos estándar no deben exceder los 120 grados C, y los rodamientos sellados o preengrasados deben permanecer a 80 grados C o menos para que la grasa y el elastómero del sello sobrevivan. Los calentadores de inducción alcanzan el objetivo de forma rápida y uniforme, y la mayoría de las unidades mantienen una temperatura determinada. Un horno o baño de aceite maneja volúmenes bajos pero se calienta lentamente, y un baño de aceite deja residuos que deben eliminarse antes de que el rodamiento entre en servicio.
Nunca utilices una llama abierta, una placa caliente o una pistola de calor. El sobrecalentamiento local altera el estado de la pista de rodadura y el daño es invisible en el momento del montaje.
Herramientas de extracción: extractores, extractores de persianas y tuercas hidráulicas
El desmontaje sigue la misma lógica a la inversa: agarrar y tirar del anillo que lleva el ajuste de interferencia, nunca atravesar los elementos rodantes.
Para un ajuste del eje, utilice un separador de rodamientos o una placa dividida detrás del aro interior con un extractor de dos o tres mordazas. Para un ajuste de la carcasa, el extractor actúa sobre el anillo exterior. En carcasas ciegas o con hombros, la única herramienta que llega al anillo exterior es un extractor ciego o un martillo deslizante con una pinza expansible; Si el rodamiento no se mueve, caliente la carcasa moderadamente en lugar de golpear más fuerte.
Los asientos grandes y cónicos y los ajustes pesados son un trabajo diferente. Las tuercas hidráulicas y la inyección de aceite son estándar allí porque aplican una fuerza axial controlada sin impacto y la presión se puede registrar. Un rodamiento al que se le han arrancado las bolas durante el desmontaje debe tratarse como chatarra.
Hacer coincidir la herramienta con el ajuste y el tamaño del orificio
La elección de herramientas depende del tamaño y el ajuste más que del hábito. La siguiente tabla es un punto de partida razonable para los rodamientos rígidos de bolas en servicio industrial normal.
| Deber y ajuste | Método de montaje | Método de eliminación | Verificación |
|---|---|---|---|
| Hasta 50 mm de diámetro, j5 a k5 | Prensa de árbol con tubo de ajuste | Placa separadora más extractor | Rotación de mano, indicador de cuadrante |
| Diámetro interior de 50 a 100 mm, k5 a m5 | Prensa hidráulica o calentador de inducción. | Extractor que actúa sobre el anillo apretado. | Control de descentramiento radial |
| 100 mm y más, m5 to n6 | Calentador de inducción at 70 to 90 degrees C | Extractor hidráulico o inyección de aceite. | Comprobación de holgura después del enfriamiento |
| Rodamientos sellados o preengrasados | Calentador de inducción at or below 80 degrees C | Extractor, sin calentamiento por encima de 80 grados C | Rotación suave a mano. |
| Serie de sección delgada o miniatura | Prensa de eje ligera, lenta y cuadrada. | Extractor ciego o pinza expansible | Sentir aspereza y juego. |
Cuando un rodamiento se fabrica según un dibujo en lugar de una página de catálogo, el método de montaje sigue ese dibujo: el ajuste, la dureza del asiento y la temperatura permitida provienen todos de la especificación, y las herramientas deben respetarlas.
Rodamientos rígidos de bolas de serie no estándar OEM Rodamientos rígidos de bolas personalizados fabricados según dibujos o muestras, con diversas dimensiones, tipos de hileras, sellos y opciones de bridas en miniatura para equipos especiales. Ver producto → Cinco errores de montaje que acortan la vida útil de los rodamientos
La mayor parte del daño creciente se remonta a un pequeño conjunto de atajos recurrentes.
- Conduciendo el anillo equivocado. La fuerza que pasa a través de las bolas limpia las pistas de rodadura en segundos, incluso con un martillo de cara blanda.
- Calefacción sin control. Un soplete o una placa caliente crea temperaturas desiguales y un sobrecalentamiento local que cambia la dureza de la pista.
- Utilizando el rodamiento viejo como conductor. Hace contacto con la superficie equivocada, transmite la carga a través de las bolas y, a menudo, se atasca en el asiento.
- Saltarse la verificación de alineación. Un rodamiento presionado ligeramente amartillado carga un lado de la pista de rodadura y falla prematuramente.
- Ignorando el aclaramiento residual. Vuelva a verificar después de enfriar con un indicador de cuadrante; un rodamiento que gira con rigidez ya está precargado.
Cómo el propio rodamiento cambia la herramienta que necesita
El diseño del rodamiento da forma al juego de herramientas tanto como lo hace el eje. Los rodamientos de sección delgada, como los de las series 67, 68 y 69, se calientan más rápido y se deforman más fácilmente que los de las series 60 o 62, por lo que el calentamiento por inducción controlado importa más que la potencia de calentamiento, y una prensa suele ser más segura que una herramienta de impacto.
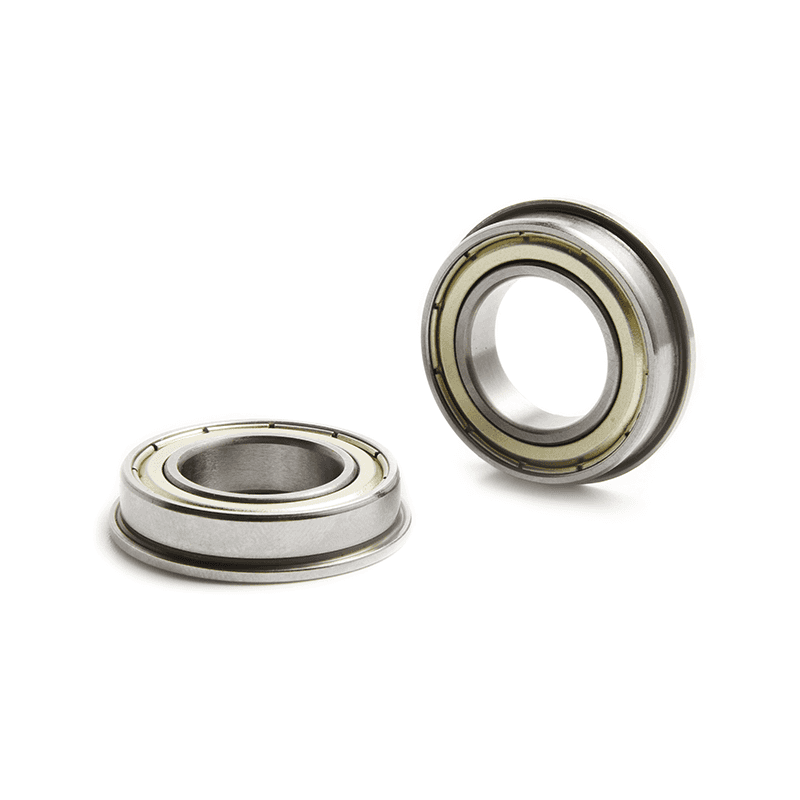
Los rodamientos de serie con bridas en equipos de automatización muestran cómo una característica de la carcasa cambia el método: la brida se ubica en un hueco mecanizado, por lo que una prensa con placa plana mantiene la posición axial mucho mejor que cualquier martillo.
Rodamientos rígidos de bolas con brida OEM Rodamientos rígidos de bolas con bridas para ubicación en huecos mecanizados, con variantes abiertas y protegidas de diámetro pequeño, anillos GCr15 y múltiples grados de holgura. Ver producto → Los rodamientos en miniatura de la serie MR casi no toleran fuerza de montaje y pertenecen a una prensa de eje liviana y bien alineada. Los rodamientos grandes rara vez fallan porque la herramienta era demasiado pequeña; fallan porque la herramienta se aplicó al anillo incorrecto.
Preguntas frecuentes: herramientas de montaje de rodamientos en la práctica
¿Puedo montar un rodamiento con un martillo?
Sólo con un anillo de impacto adecuado o un manguito de ajuste en un ajuste ligero. Los golpes directos de martillo sobre un aro, y cualquier golpe que atraviese las bolas, dañarán el rodamiento aunque después tenga buen aspecto.
¿Necesito un calentador de inducción o es suficiente con un horno?
Un horno admite volúmenes bajos y ajustes sencillos, pero calienta lenta y desigualmente. Para trabajos de producción repetidos, un calentador de inducción con un punto de ajuste de temperatura brinda resultados consistentes y protege la grasa y los sellos.
¿Qué tan caliente es demasiado para un rodamiento?
Manténgase a 120 grados C o menos para rodamientos estándar y a 80 grados C para tipos sellados o preengrasados. Confirme con un termómetro de contacto en lugar de tocarlo.
¿Cuál es la herramienta de montaje más subestimada?
Un tubo de ajuste del tamaño del anillo apretado, seguido de un indicador de cuadrante. Juntos previenen más fallas en los rodamientos que cualquier actualización de la prensa.
El montaje es un proceso medible, no una cuestión de fuerza y sensación. Haga coincidir la herramienta con el anillo, respete los límites de temperatura y verifique el resultado antes de que la máquina funcione. Ese es el método completo y es el trabajo de confiabilidad más barato disponible en cualquier taller.
Un rodamiento asentado correctamente la primera vez durará más que tres que fueron presionados por conjeturas.


Contáctenos